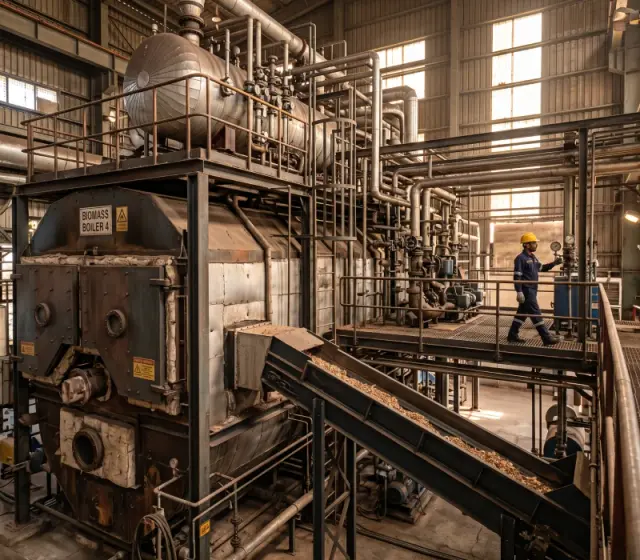
Advanced online emission monitoring systems designed for continuous measurement, analysis, recording, and reporting of industrial stack emissions to ensure environmental compliance, process optimization, and operational transparency.

| About
Continuous Emission Monitoring Systems (CEMS) are advanced industrial monitoring solutions designed to continuously measure and analyze emissions released from industrial stacks, boilers, furnaces, incinerators, and process plants.
These systems monitor parameters such as SO₂, NOx, CO, CO₂, O₂, dust opacity, temperature, and flow in real time. CEMS solutions help industries comply with environmental regulations by providing accurate and continuous emission data while enabling better process control, operational efficiency, and centralized reporting through online monitoring platforms and integrated control systems.

| Process
Gas analyzers, dust monitors, flow meters, and temperature sensors are installed at the stack or process outlet
Sensors continuously collect emission and process data in real time
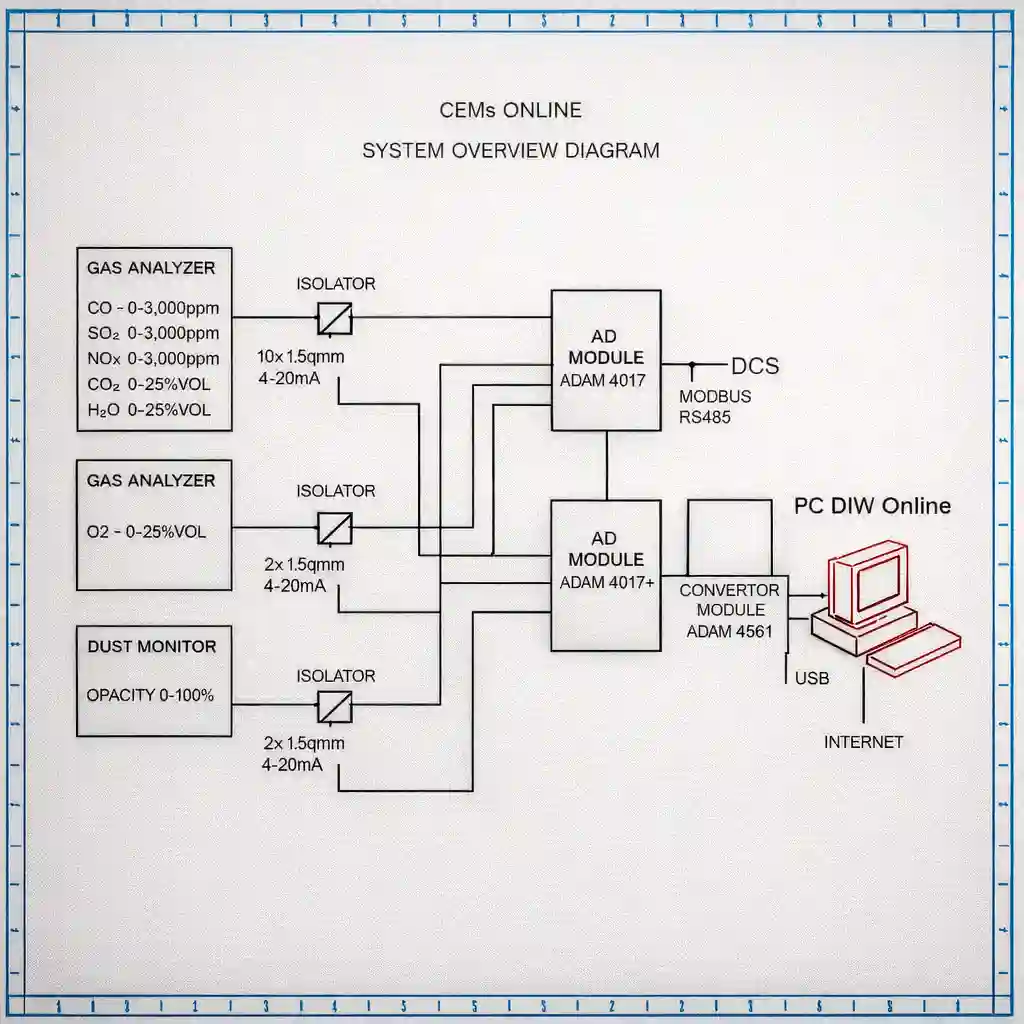
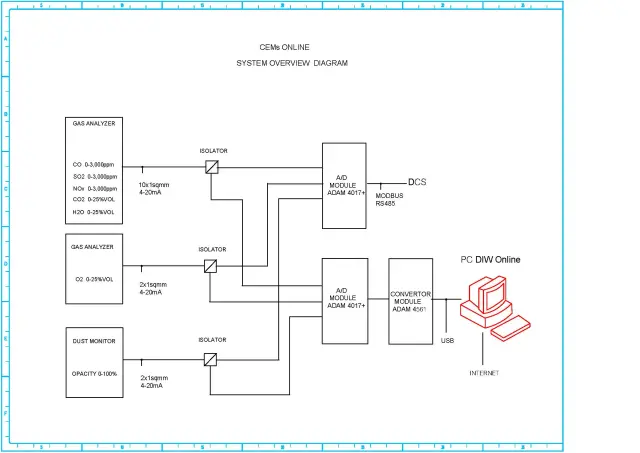
Analog signals are transmitted through isolators and A/D modules for processing
Data is integrated into converter modules, DCS systems, or online monitoring software platforms
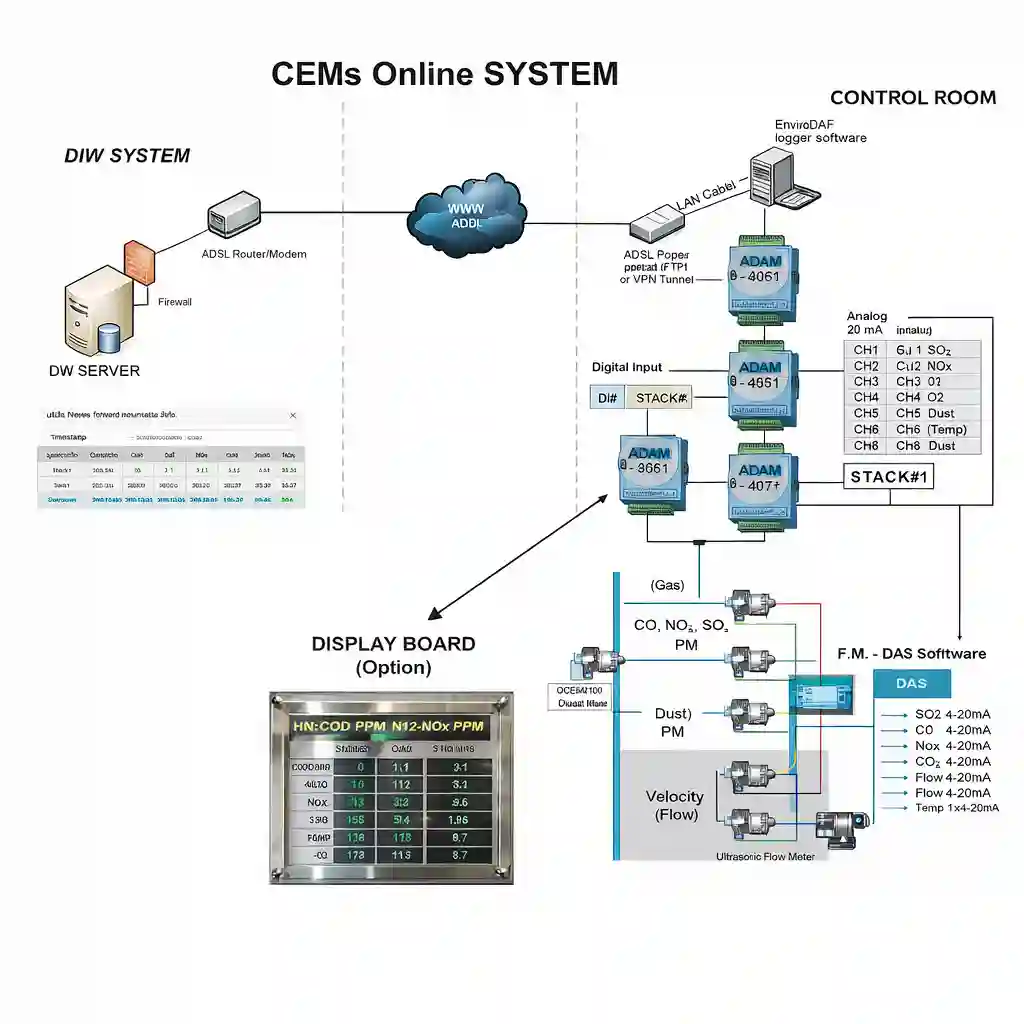
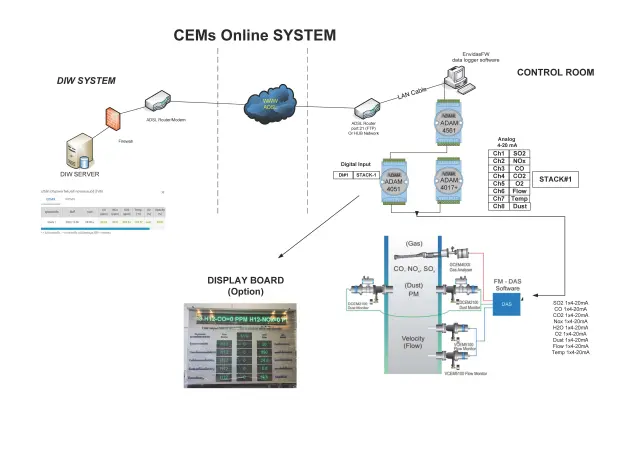
Emission parameters are logged, displayed, and transmitted to centralized servers or regulatory systems
Operators monitor, analyze, and generate reports through dashboards and control room interfaces
| Industries
Designed for continuous industrial emission monitoring and compliance management
Continuous stack emission monitoring for thermal plants and industrial boilers
Emission monitoring for incinerators and waste processing plants
Dust and gas emission monitoring in heavy industries
Continuous monitoring of industrial gas emissions
Environmental compliance and centralized reporting systems
| Advantages
| Specifications
Engineered for accurate, reliable, and continuous industrial emission monitoring
Monitors SO₂, NOx, CO, CO₂, O₂, dust opacity, flow, and temperature
Compatible with centralized control room and automation systems
High-accuracy gas analyzers and dust monitoring equipment
Continuous storage, reporting, and monitoring capabilities
Supports Modbus, RS485, analog, and digital communication
Live monitoring through online dashboards and display boards
Notifications and alerts for abnormal operating conditions
Designed according to plant processes and regulatory standards
| Comparison
| Sector Focus
Continuous stack emission monitoring for boilers and turbines
Emission monitoring for incineration systems
Real-time dust and gas emission monitoring
Emission compliance and process optimization monitoring
| Gallery
Online monitoring architecture, gas analyzers, control room dashboards, and industrial stack monitoring systems
| Related solutions
Engineered for high torque transmission, operational reliability, and precision performance across demanding industrial sectors including cement, steel, mining, marine, power, and material handling industries
Engineered for high-efficiency airflow, dust handling, pressure control, and reliable industrial ventilation across demanding sectors including steel, cement, power, chemical, and process industries.
High-capacity biomass and coal fired boilers engineered for reliable steam generation, optimized combustion, and continuous industrial performance.